기술 주제: 인몰드 데코레이션(IMD/IML) 필름 성형 공정
IMD/IML 열프레스 성형기의 원리와 응용: 필름 성형, 3D 다이커팅부터 인몰드 사출까지
SANSEN 장비의 공개 사양을 바탕으로 IMD/IML 필름이 인쇄에서 사출까지 거치는 각 단계를 정리했습니다. 어느 단계를 열프레스 성형기가 맡고, 어느 단계를 고압 가스 성형기나 3D 다이커팅기가 맡으며, 어느 단계는 반드시 사출성형기가 해야 하는지 설명합니다.
1. IMD, IML, IMT의 개념과 차이
인몰드 데코레이션(In-Mold Decoration)은 사출 과정에서 장식층을 플라스틱 부품과 결합하는 공정군입니다. Puxiang에 게재된 CMF设计军团의 글에 따르면 중국 업계는 IMD를 총칭으로 쓰며 IML, IMF, IMR, INS 등을 포함하고, 이를 전사 계열(IMR)과 필름 잔류 계열(IML/IMF/INS/IME)로 나눕니다[1].
해외에서는 쓰임이 조금 다릅니다. Nissha 자료와 Plastics Decorating 기사에서 IMD는 보통 롤투롤 전사를 뜻합니다. 인쇄 포일이 금형을 통과하면서 잉크층만 제품에 옮겨지고 캐리어 필름은 박리됩니다. IML은 미리 성형·트리밍한 인쇄 필름을 캐비티에 넣어 제품 외피로 남기는 공정입니다[2][5]. Niebling은 필름 인서트 사출(FIM)에 등록된 명칭이 없어 IML, IMF, INS가 같은 공정을 가리키는 경우가 많다고 설명합니다[4]. 따라서 가장 확실한 질문은 “완제품 표면에 필름이 남습니까?”입니다.
| 공정 | 필름 잔류 여부 | 별도 성형·커팅 필요 여부 | SANSEN 장비의 역할 |
|---|---|---|---|
| IML / IMF / FIM(필름 인서트 사출) | 잔류, 필름이 외피가 됨[2][5] | 필요: 인쇄 후 성형, 커팅, 금형 투입[2][4] | 열프레스 성형기 또는 고압 가스 성형기로 성형, 3D 다이커팅기로 트리밍 |
| INS | 잔류; 필름은 비교적 두꺼운 ABS 또는 PMMA+ABS[1] | 필요: 예열, 성형, 커팅 후 투입. 출처에 따르면 INS는 대체로 중압 성형, IML은 고압 성형이 필요[1] | 필름 두께와 드로 깊이에 따라 열프레스/고압 가스 선택 |
| IMR(인몰드 전사) | 비잔류: 캐리어 박리, 보호층과 그래픽층만 남음[1] | 보통 불필요; 포일 피더가 전사 필름을 사출 금형에 공급[1] | 주로 사출기와 포일 피더 – SANSEN 열프레스의 주력 용도 아님 |
| IMT | 비잔류: 캐리어 박리, 그래픽층이 부품에 전사[1] | 필요: IMT 필름은 사출 전에 가열 성형과 트리밍을 거침[1] | 성형·커팅 단계 |
| IME(인몰드 일렉트로닉스) | 잔류, 인쇄 회로와 LED 등 부품 포함[1][5] | 필요: 회로 인쇄, 성형, 커팅, 사출[4] | 성형·커팅 단계; 정합 요구가 더 높음 |
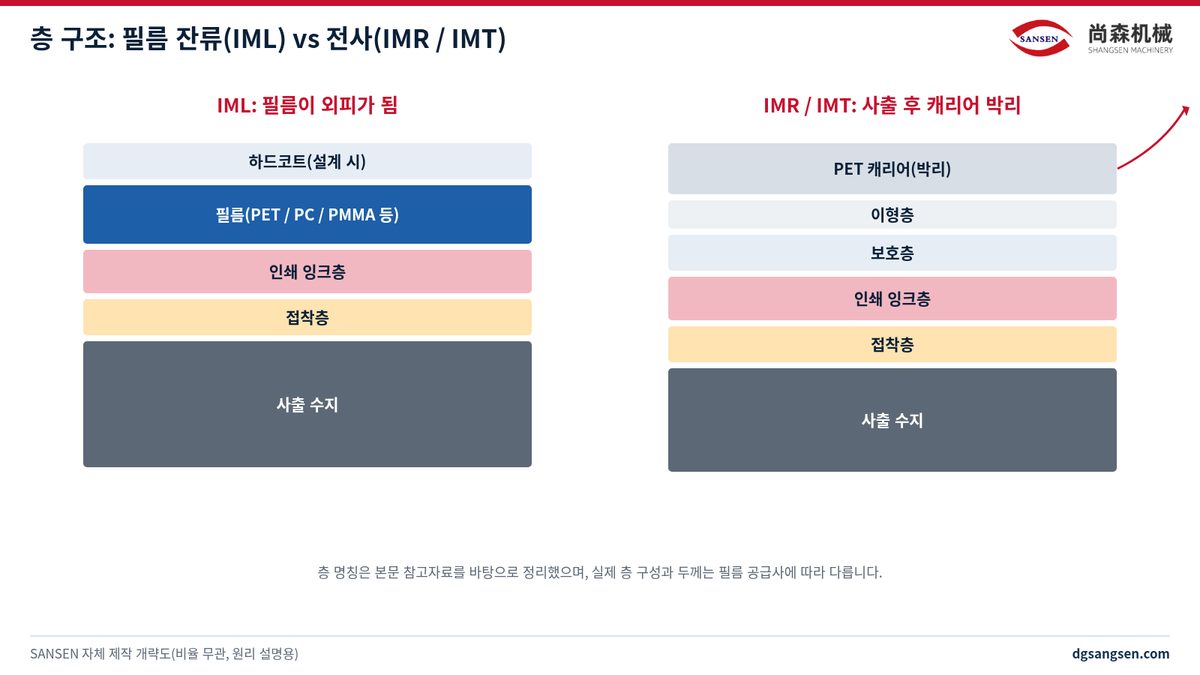
요약하면, 사출 금형에 넣기 전에 필름을 3D 형상으로 만들어야 하는 공정(IML, IMF, INS, IMT, IME)에는 별도의 필름 성형·커팅 장비가 필요하고, 순수 롤투롤 전사는 주로 사출기의 포일 피더에 의존합니다.
2. 열프레스 성형기의 작동 원리
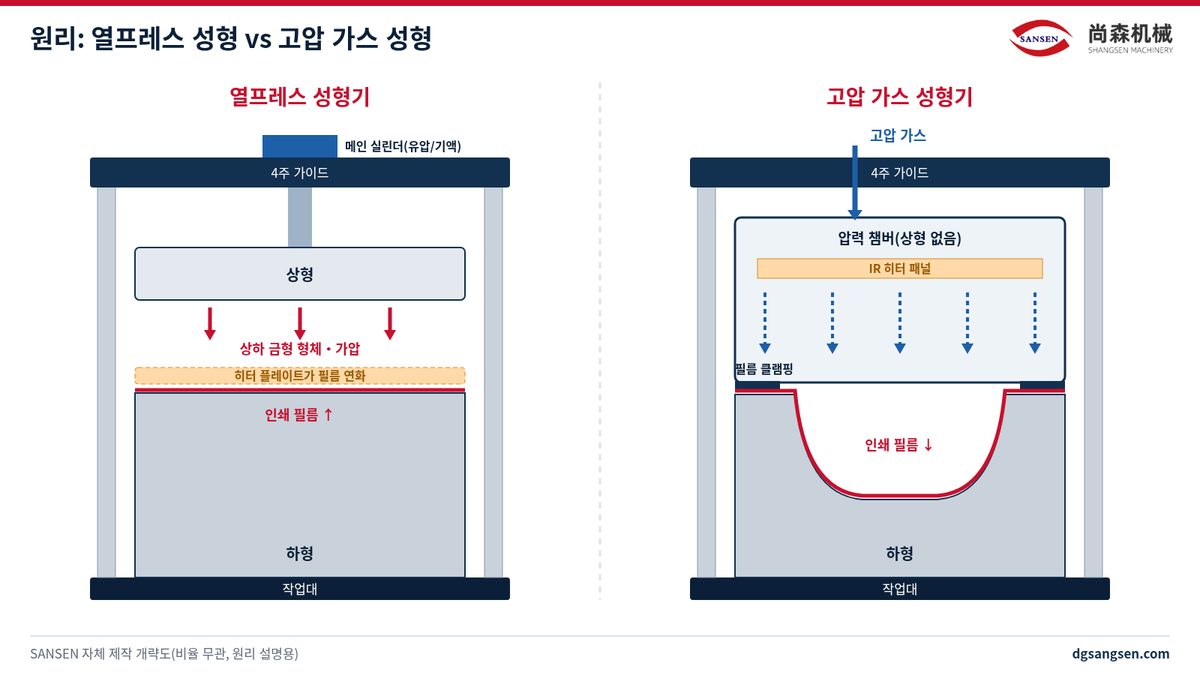
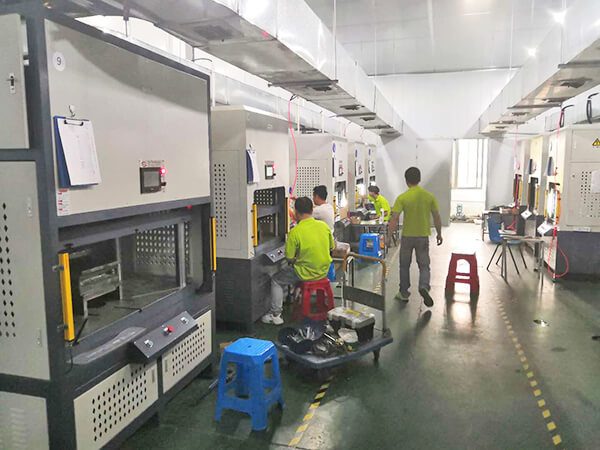
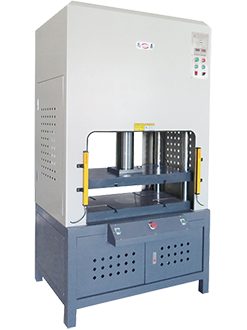
열프레스 성형기는 가열 장치를 갖춘 프레스입니다. 인쇄된 필름 시트를 연화될 때까지 가열한 뒤 메인 실린더가 설정한 힘으로 금형을 닫고 유지하여 필름이 금형 면을 따르게 하며, 형상이 고정되면 금형을 열어 꺼냅니다. 플라스틱을 녹이거나 수지를 캐비티에 사출하지 않는다는 점이 사출성형기와의 근본적인 차이입니다.
SANSEN 열프레스 성형기의 한 사이클
- 필름 투입·위치 결정: 인쇄 필름을 위치 결정 홀이나 지그에 맞춰 하형 위에 놓습니다.
- 가열 연화: SANSEN 유압식 IMD 열프레스 제품 페이지는 원적외선 복사로 시트를 균일하게 가열하고, 항온 단계를 거친 뒤 유압 실린더로 순간 성형한다고 설명하며, 발열체는 탄소섬유 히터관입니다[S]. AS201F 사양표에는 히터 플레이트 구동 방식이 “인버터 + 동기 모터”로 기재되어 있습니다[S].
- 형체·가압: 톤수에 따라 AS201F 시리즈는 유압 HOB 실린더 또는 고속 모자(母子) 실린더를 사용합니다[S]. 기액 복합 구동 모델은 기액 증압 방식으로 고속→저속 전환을 미리 설정할 수 있습니다[S].
- 형상 고정·개방: 유지 시간이 끝나면 금형을 열고 성형 필름을 커팅 공정으로 보냅니다.
온도, 시간, 압력은 설정·저장할 수 있습니다. AS201F는 “터치스크린 + PLC” 제어 방식이며[S], 기액 복합 구동 모델의 고급 사양은 성형 유지 시간, 가열 시간, 가열 온도를 번호별 레시피로 저장합니다[S].
3. 공정 흐름: 인쇄·가열·성형·커팅·사출
| 단계 | 내용 | 장비 | 주의 사항 |
|---|---|---|---|
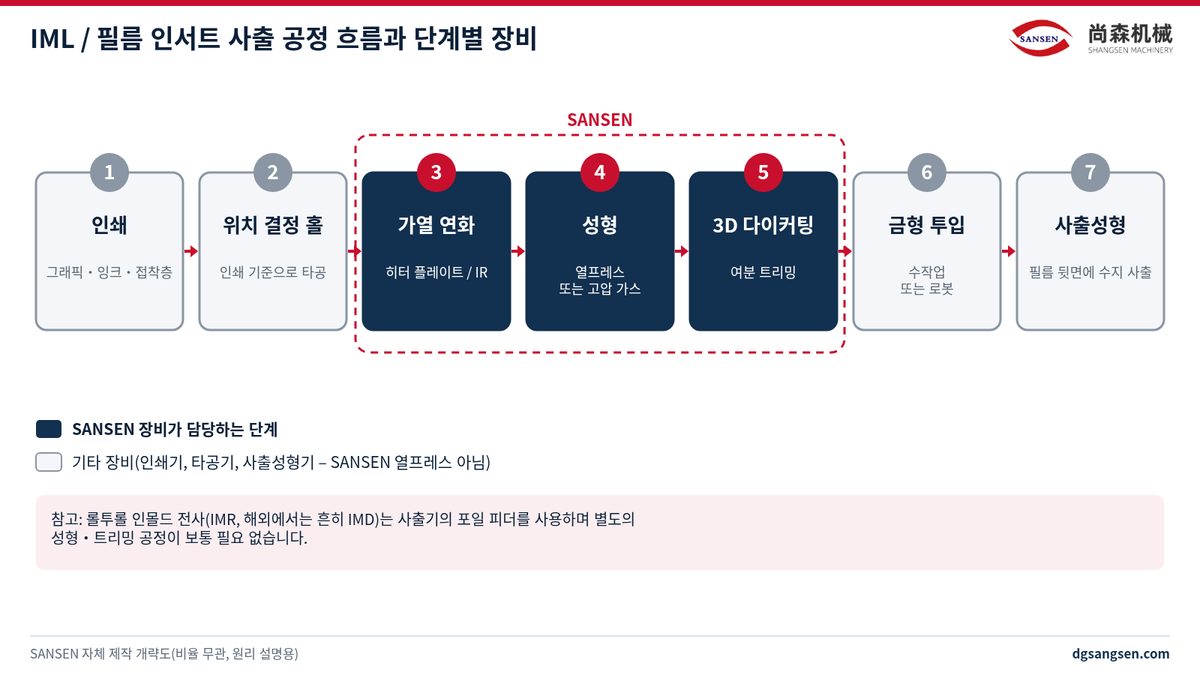
| 1 인쇄 | 필름에 그래픽, 잉크층, 접착층 인쇄. 주로 스크린 또는 그라비어/4도 인쇄[1][2] | 파트너 LICHAO의 스크린 인쇄기: CCD 전자동 시트 스크린 인쇄기 또는 LC-FZSYJFG-6060 롤투롤 스크린 인쇄기(sp.catekvo.com, SANSEN 장비 아님); UV 텍스처 전사: LICHAO LC-500UVZY / LC-600RLUV | 잉크가 성형 연신과 사출 열을 견뎌야 함[5] |
| 2 위치 결정 홀 | 3D 성형 후 그래픽이 정위치에 오도록 인쇄 기준으로 홀 타공[4] | 2D 타공기 | 홀과 인쇄의 정합 |
| 3 가열 연화 | 시트를 연화 영역까지 가열[3][4] | 열프레스 히터 플레이트 / 고압 가스 성형기 IR 패널 | 너무 낮으면 하드코트 균열, 너무 높으면 그래픽 번짐[6] |
| 4 성형 | 상하 금형 프레스 또는 고압 가스로 필름을 금형에 밀착 | SANSEN 열프레스 성형기 / 고압 가스 성형기 | 드로 깊이, 코너 R, 그래픽 정합[6] |
| 5 3D 다이커팅 | 여분을 잘라 사출 캐비티에 맞춤[2][4] | SANSEN 3D 다이커팅기 | 그래픽이 아닌 성형 형상 기준으로 위치 결정[6] |
| 6 금형 투입 | 수작업 또는 로봇으로 캐비티에 투입[1] | 사출 공장 | 필름이 파팅라인에 끼이거나 가장자리 빛샘이 없도록[5] |
| 7 사출 | 필름 뒷면에 수지를 사출해 일체화 | 사출성형기(SANSEN 장비 아님) | 게이트 위치가 부적절하면 잉크 유실(워시아웃)[5][6] |
4. 적용 소재와 선택 원칙
공개 자료의 대표 필름: Nissha는 IML 표면 필름으로 PET, PC, PMMA+ABS(라미네이트)를 제시하고[2], Plastics Decorating은 폴리에스터, 폴리카보네이트, 아크릴, 아크릴 캡 PC를 꼽습니다[5]. INS 필름은 주로 ABS 또는 PMMA+ABS입니다[1].
SANSEN 제품 페이지 기재 소재: 고압 가스 성형기는 PC, PC+PMMA, ABS+PMMA 등[S], 유압식 IMD 열프레스는 PET, PVC 등 필름 시트[S], 3D 다이커팅기는 PET, PC, PVC 등 플라스틱 재료 커팅에 사용됩니다[S].
- 표면 요구부터: 내스크래치·내화학·내환경 요구가 필름과 하드코트를 결정합니다. 필름이 사용자가 만지는 첫 번째 표면인 경우가 많기 때문입니다[5].
- 드로 깊이 확인: 과도한 연신은 잉크를 얇게 해 비쳐 보이게 하고 하드코트의 내화학성을 떨어뜨릴 수 있습니다[5]. PET는 평면·얕은 부품에 적합합니다[6].
- 사출 수지와의 접합 확인: 사용 중 가장 자주 파손되는 곳은 필름–수지 계면이므로 수지에 맞는 타이층을 선택하고 부착력 시험을 하십시오[6].
- 무광·텍스처 필름: 일반 열성형은 무광 필름을 유광처럼 만들고 텍스처를 손상시킬 수 있으며, 고압성형(HPF)이 더 유리합니다[3][4].
- 실제 필름으로 시험: 브랜드와 두께에 따라 성형 조건이 다르므로, 본 글은 소재와 무관한 일반 온도·압력 값을 제시하지 않습니다.
5. 핵심 공정 요인: 금형, 온도, 압력, 시간
| 요인 | 영향 | SANSEN 장비 조정 항목(공개 사양) |
|---|---|---|
| 금형 | 면 정밀도, 코너 R, 위치 결정 방식이 성형 형상과 그래픽 위치를 좌우; IML 사출 금형도 별도 수정 필요[5] | 고압 가스 성형기 상하 금형 독립 예열[S]; T홈 금형 고정[S] |
| 온도 | 연화 정도, 하드코트 균열, 그래픽 선명도[6] | AS201F: 상온 – 400 ℃[S]; AS201F-G: IR 히터 상온 – 500 ℃, 상하 금형판 상온 – 150 ℃[S] |
| 압력 | 필름의 금형 밀착도, 코너 선명도 | AS201F 가압력 5 / 10 / 30 / 40 / 80 톤[S]; AS201F-G 고/저압 2단 급기, 유량과 유지 시간 독립 조정[S] |
| 시간 | 가열·유지 시간이 성형 완성도와 사이클 타임에 영향 | 기액 복합 구동 모델: 유지 시간·가열 시간·온도 레시피 저장[S] |
| 평행도·정밀도 | 성형과 커팅의 일관성 | AS201F-Z 상하 작업면 평행도(임의 지점) 0.05mm 이내[S] |
참고: Sabreen은 PC 필름 예열의 대표값으로 열성형 약 160–190 °C, 고압성형 약 120–150 °C를 제시하며, 필름 공급사와 협의할 출발점으로 쓸 수 있습니다[6]. 실제 공정 조건은 필름 데이터시트와 시험 성형 결과로 정합니다.
6. 열프레스 성형과 고압 가스 성형의 차이
| 항목 | 열프레스 성형(SANSEN IMD/IML 열프레스) | 고압 가스 성형(SANSEN AS201F-G) |
|---|---|---|
| 성형 동력 | 메인 실린더가 상하 금형을 형체·가압[S] | 고압 가스가 연화된 시트를 하형에 직접 밀착[S] |
| 금형 | 상형 + 하형 | 하형만 있고 상형 없음[S] |
| 가열 | 탄소섬유 히터관 히터 플레이트[S] | IR 세라믹 히터 패널, 다점 PID 제어; 상하 금형 독립 예열[S] |
| 공개 압력 데이터 | 가압력 5 / 10 / 30 / 40 / 80 톤(AS201F) | 가스원 0-4MPa(80T), 0-8MPa(250T)[S] |
| 그래픽 정합 | — | 자료에 따르면 HPF는 인쇄 기호 위치를 더 정확히 유지하며, 변형은 왜곡 보정 인쇄로 보완 가능[3][4] |
| SANSEN 기재 용도 | 가전 패널[S], 스마트 도어록 패널[S], 휴대폰 케이스[S], 2.5D 보호필름(롤 공급)[S] | 자동차 계기판 및 IMD/IME 내·외장 부품, 가전 기능 패널, 휴대폰·전자제품 외관 부품, 이형 딥드로 부품[S] |
선택 기준: 평면 또는 얕은 패널로 정합 요구가 보통이고 투자와 사이클의 균형이 중요하면 열프레스 성형을 먼저 검토하고, 드로가 깊거나 기호가 정확히 위치해야 하거나 복합 소재·무광/텍스처 필름이면 고압 가스 성형을 먼저 검토하십시오[3][4]. 최종 판단은 시험 성형으로 합니다.
7. 주요 불량과 대책
| 현상 | 주요 원인 | 점검 방향 |
|---|---|---|
| 그래픽과 형상 불일치 | 성형 변형 미보정, 그래픽 기준 커팅, 필름 로트 간 수축 차이[6] | 왜곡 보정 인쇄[3], 성형 형상 기준 커팅, 필름 로트·보관 관리[6] |
| 주름 | 가열 불균일, 클램핑 느슨함, 코너 R 대비 과도한 드로[6] | 가열 분포 조정, 필름 장력 부여, R 확대 또는 고압성형 전환[6] |
| 기포·박리 | 필름 흡습, 오염, 수지와 맞지 않는 타이층, 낮은 금형 온도[6] | 필름 건조·세정, 타이층 매칭, 금형 온도 상향[6] |
| 하드코트 균열 | 성형 전 완전 경화, 과소 R, 필름 온도 부족[6] | 성형 가능 하드코트 사용 후 경화, R 확대, 예열 상향[6] |
| 잉크가 얇아져 비침 | 과도한 드로[5] | 드로 깊이 축소 또는 그래픽을 코너에서 이동[6] |
| 무광 필름 광택화, 텍스처 손상 | 일반 열성형의 열[3][4] | 고압성형 검토[3][4] |
| 복합 소재 코너 백화·층분리 | 복합 시트 코너의 큰 연신 | SANSEN 고압 가스 성형기 페이지는 복합 소재 코너가 백화·층분리되지 않는다고 기재; 시험 성형으로 비교[S] |
| 필름이 파팅라인에 끼임, 가장자리 빛샘 | 필름 커버 범위·커팅 치수 설계 부적합[5] | 커팅 외형을 캐비티와 대조하고 커팅 금형 수정[5] |
| 게이트 주변 잉크 유실 | 사출 공정 문제: 게이트 근접, 과속 충전, 높은 수지 온도[5][6] | 사출기에서 게이트 위치와 충전 속도 조정[6] |
8. 적용 산업과 대표 제품
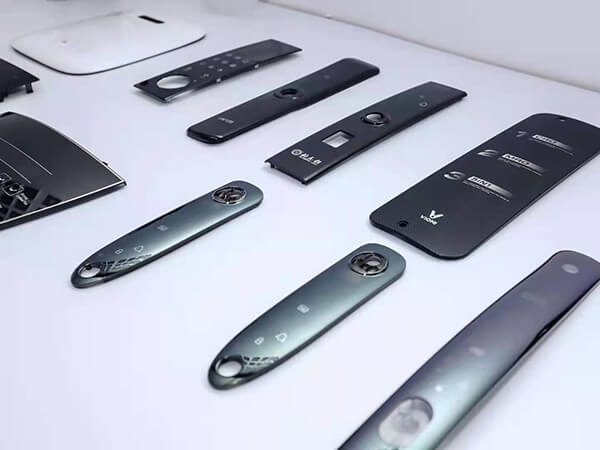
- 가전: 에어컨 패널, 컨트롤 패널 – SANSEN은 IMD/IML 에어컨 패널 전용 열프레스 성형기를 제작합니다[S].
- 스마트 도어록 패널 – IML 스마트 도어록 패널 열프레스 성형기[S].
- 자동차: 계기판 및 IMD/IME 내·외장 부품[S]; INS는 내장 부품에 많이 쓰입니다[1].
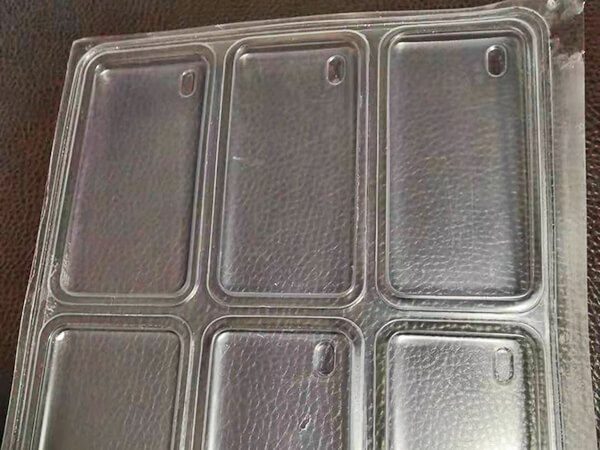
- 전자제품: 휴대폰 케이스와 외관 부품[S][S], 그리고 SANSEN 공장 갤러리의 이어폰 하우징, 마우스 케이스, 안경테 등 IMD 샘플.
- 보호필름: 롤 공급 열프레스로 2.5D 보호필름 자동 열압·슬리팅[S].
- 스마트 표면: IME는 터치·조명 기능을 장식 필름에 통합합니다[1][5].
9. 장비 선정 시 확인할 사양
- 성형 방식: 상하 금형 열프레스 또는 고압 가스(6장 참조).
- 가압력과 실린더 형식: 성형 가능 면적과 압력 안정성을 결정합니다.
- 유효 가열 면적과 작업대 크기: 필름 블랭크 또는 다수 캐비티 배치를 덮어야 합니다.
- 온도 범위와 제어 방식: 필름의 연화 온도에 맞아야 합니다.
- 최대 개방 높이, 스트로크, 최소 닫힘 높이: 금형 높이를 제한합니다.
- 공급 방식: 시트 수동 투입 또는 롤 자동 공급(예: AS201F-Z).
- 다이커팅 장비: 성형기와 작업대·가압력이 맞는 커팅 프레스.
SANSEN 원본 사양표의 주요 데이터:
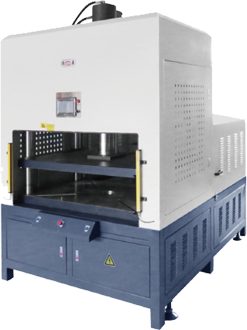
AS201F 서보 IMD 열프레스 성형기
| 출력(T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| 메인 실린더 형식 | 유압 HOB(SOB) / 고속 모자 실린더 / SOB / 고속 모자 실린더 / 고속 모자 실린더 / 고속 모자 실린더 |
| 최대 금형 개방(mm) | 300 / 350/400 / 450 / 500 / 550 |
| 작업대(기둥 내측 × 판 폭, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| 유효 가열 면적(mm) | 280*300 / 480*280 / 680*390 / 780*490 / 1050*490 |
| 가열판 전력(kW) | 2.5 / 5 / 7 / 8 / 11 |
| 온도 조절 범위(℃) | 상온 – 400 ℃ |
| 제어 시스템 | 터치스크린 + PLC |
수치는 SANSEN 원 사이트 제품 페이지에 공개된 사양표(본 사이트에 반영)에서 가져왔으며, 최종 사양은 견적 시 확정됩니다. SANSEN 제품 페이지 →
기액 복합 구동 IMD 열프레스 성형기
| 출력(T) | 5 / 10 / 20 / 40 / 80 |
|---|---|
| 최대 형개(mm) | 300 / 400 / 500 / 500 / 600 |
| 작업대(기둥 내측 × 판 폭, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| 유효 가열 면적(mm) | 280*300 / 500*280 / 700*390 / 800*490 / 1050*490 |
| 온도 조절 범위(℃) | 상온 – 350 ℃ |
수치는 SANSEN 원 사이트 제품 페이지에 공개된 사양표(본 사이트에 반영)에서 가져왔으며, 최종 사양은 견적 시 확정됩니다. SANSEN 제품 페이지 →
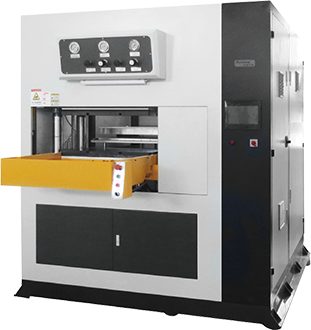
AS201F-G 고압 가스 성형기
| 모델(선택) | AS201F-G200T / AS201F-G250T / AS201F-G300T / AS201F-G400T |
|---|---|
| 최대 형체력(T) | 200T / 250T / 300T / 200T+200T |
| 작업대 크기(mm) | 550*550 / 550*700 / 550*800 / 700*1050 |
| 최대 고압 에어(MPa) | 15 |
| IR 히터판 면적(mm) | 490*490 / 490*610 / 610*740 / 610*980 |
| 최대 금형 개방(mm) | 380 / 380 / 430 / 500 |
수치는 SANSEN 원 사이트 제품 페이지에 공개된 사양표(본 사이트에 반영)에서 가져왔으며, 최종 사양은 견적 시 확정됩니다. SANSEN 제품 페이지 →
AS201C 서보 3D 다이커팅기
| 출력(T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| 메인 실린더 형식 | 유압 HOB / 고속 모자 실린더 / HOB / 고속 모자 실린더 / 고속 모자 실린더 / 고속 모자 실린더 |
| 최대 금형 개방(mm) | 300 / 350 / 450 / 500 / 550 |
| 작업대(기둥 내측 × 판 폭, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
수치는 SANSEN 원 사이트 제품 페이지에 공개된 사양표(본 사이트에 반영)에서 가져왔으며, 최종 사양은 견적 시 확정됩니다. SANSEN 제품 페이지 →
AS201F-Z 전자동 롤 공급 열프레스
| 작업 속도 | 최대 2,000회/시간 |
|---|---|
| 상하 작업면 평행도(임의 지점) | 0.05mm 이내 |
수치는 SANSEN 원 사이트 제품 페이지에 공개된 사양표(본 사이트에 반영)에서 가져왔으며, 최종 사양은 견적 시 확정됩니다. SANSEN 제품 페이지 →
10. 기술 FAQ
열프레스 성형기로 사출도 할 수 있나요?
아니요. 인쇄 필름을 가열해 3D 형상으로 프레스할 뿐이며, 필름 뒷면에 수지를 사출하는 공정은 사출성형기에서 합니다. SANSEN은 성형기와 다이커팅기를 공급하며 사출성형기는 생산하지 않습니다.
IMD와 IML의 차이는 무엇인가요?
완제품에 필름이 남는지를 보십시오. 남으면 IML(FIM, IMF라고도 함), 사출 후 캐리어를 박리하고 장식층만 남으면 전사 공정(IMR, 중국 외에서는 흔히 IMD)입니다[2][5]. 중국에서는 IMD가 인몰드 데코레이션 전체의 총칭으로도 쓰입니다[1].
언제 열프레스 대신 고압 가스 성형기를 선택하나요?
드로가 깊거나, 인쇄 기호가 정확히 위치해야 하거나, 무광·텍스처 필름을 쓸 때 고압 가스 성형을 먼저 검토하십시오[3][4]. 평면·얕은 패널은 열프레스부터 검토할 수 있습니다. 실제 필름으로 시험 성형해 결정하십시오.
한 대로 성형과 커팅을 모두 할 수 있나요?
SANSEN 기액 복합 구동 IMD 열프레스 제품 페이지는 금형만 교체하면 성형과 커팅 겸용이 가능하다고 기재합니다[S]. 생산량에 맞는지 제품 자료를 보내 주시면 검토해 드립니다.
SANSEN 장비의 온도 범위는?
공개 사양 기준: AS201F 상온 – 400 ℃[S], 기액 복합 구동 모델 상온 – 350 ℃[S], AS201F-G IR 히터 상온 – 500 ℃[S]. 실제 성형 온도는 필름에 따라 정해집니다.
롤 소재도 자동 열프레스가 되나요?
전자동 롤 공급 열프레스 AS201F-Z를 검토하십시오. 위치 결정이 필요 없는 롤 소재의 열성형과 다이커팅용이며 작업 속도 최대 2,000회/시간, 예: 2.5D 보호필름[S].
견적 요청 시 무엇을 준비해야 하나요?
3D 도면 또는 샘플, 필름 종류와 두께, 드로 깊이, 외형 크기, 캐비티 수, 목표 생산량, 다이커팅 동반 여부. 자료가 충분할수록 추천이 정확해집니다.
11. 이 공정에 맞는 SANSEN 장비

서보 IMD 열프레스 성형기

기액 복합 구동 IMD 열프레스 성형기

유압식 IMD 열프레스 성형기

IML / IMD 열프레스

고압 가스 성형기

IMD 고압 성형기

서보 3D 다이커팅기

3D 다이커팅기

전자동 롤 공급 열프레스
12. 참고자료 및 출처
- [1] CMF设计|40张图全面专业解析:IML|IMT|IMR|INS|IME等模内注塑工艺. CMF设计军团 · 普象网 Puxiang (puxiang.com) · 2022-08-03. https://www.puxiang.com/articles/e8c593ccaced8be04200c42af12cc3f4 (접속일 2026-11-14). Copyright of the original author; only factual statements are cited, no images or text reproduced.
- [2] In Mold Labeling. Nissha USA. https://nisshausa.com/products/in-mold-labeling/ (접속일 2026-11-14).
- [3] High pressure forming & thermoforming. Covestro. https://www.covestro.com/en/processing-technology/high-pressure-forming-and-thermoforming (접속일 2026-11-14).
- [4] High Pressure Forming – Technology. Niebling GmbH. https://www.niebling-form.com/en/technology/ (접속일 2026-11-14).
- [5] Design Concerns for Durable Products: IML/IMD/IME. Paul O’Hearn (Profile Plastics) · Plastics Decorating · 2022. https://plasticsdecorating.com/articles/2022/design-concerns-for-durable-products-iml-imd-ime/ (접속일 2026-11-14).
- [6] In-Mold Decorating (IMD) and In-Mold Labeling (IML). Scott Sabreen · The Sabreen Group · 2026-10-19. https://sabreen.com/terminology/in-mold-decorating/ (접속일 2026-11-14).
[S] SANSEN 제품 페이지:
- AS201F 서보 IMD 열프레스 성형기
- 기액 복합 구동 IMD 열프레스 성형기
- 유압식 IMD 열프레스 성형기
- IML / IMD 열프레스
- AS201F-G 고압 가스 성형기
- IMD 고압 성형기
- AS201C 서보 3D 다이커팅기
- 3D 다이커팅기
- AS201F-Z 전자동 롤 공급 열프레스
- IMD/IML 에어컨 패널 열프레스 성형기
- IML 스마트 도어록 패널 열프레스 성형기
- IMD 휴대폰 케이스 열프레스
본 글은 SANSEN이 직접 작성했습니다. 참고자료는 기술적 사실 확인에만 사용했으며 문장이나 이미지를 옮겨 싣지 않았습니다.