Chủ đề kỹ thuật: Định hình màng cho công nghệ trang trí trong khuôn (IMD/IML)
Máy ép nhiệt định hình IMD/IML: nguyên lý, quy trình định hình màng, cắt dập 3D và ép phun trong khuôn
Dựa trên thông số đã công bố của máy SANSEN, bài viết đi qua từng bước của màng IMD/IML từ in đến ép phun: bước nào do máy ép nhiệt định hình làm, bước nào do máy định hình khí áp suất cao hoặc máy cắt dập 3D làm, và bước nào phải dùng máy ép phun.
1. IMD, IML, IMT là gì và khác nhau thế nào
Trang trí trong khuôn (In-Mold Decoration) là nhóm công nghệ gắn lớp trang trí vào chi tiết nhựa ngay trong quá trình ép phun. Bài viết của CMF设计军团 đăng trên Puxiang cho biết ngành ở Trung Quốc thường dùng IMD làm tên gọi chung, bao gồm IML, IMF, IMR, INS…, và chia thành nhóm chuyển in (IMR) và nhóm màng ở lại trên sản phẩm (IML/IMF/INS/IME) [1].
Cách gọi quốc tế khác một chút: theo Nissha và Plastics Decorating, IMD thường chỉ công nghệ chuyển in dạng cuộn — màng in chạy qua khuôn, chỉ lớp mực được chuyển sang sản phẩm và màng mang bị bóc ra; còn IML là màng in đã định hình và cắt sẵn, đặt vào lòng khuôn và ở lại làm lớp ngoài [2][5]. Niebling cũng lưu ý ép phun chèn màng (FIM) không có tên đăng ký thống nhất, nên IML, IMF, INS thường chỉ cùng một quy trình [4]. Vì vậy, câu hỏi chắc chắn nhất là: “Màng có ở lại trên sản phẩm hoàn thiện không?”
| Công nghệ | Màng ở lại trên sản phẩm? | Cần định hình và cắt riêng? | Vai trò của máy SANSEN |
|---|---|---|---|
| IML / IMF / FIM (ép phun chèn màng) | Có, màng là lớp ngoài [2][5] | Có: in, định hình, cắt rồi đặt vào khuôn [2][4] | Máy ép nhiệt hoặc máy định hình khí áp cao để định hình; máy cắt dập 3D để cắt biên |
| INS | Có; màng thường dày hơn, ABS hoặc PMMA+ABS [1] | Có: gia nhiệt, định hình, cắt, đặt vào khuôn. Nguồn cho biết INS thường chỉ cần định hình áp suất trung bình, còn IML cần áp suất cao [1] | Chọn ép nhiệt hay khí áp cao theo độ dày màng và độ sâu kéo |
| IMR (chuyển in trong khuôn) | Không: bóc màng mang, giữ lại lớp bảo vệ và lớp hình [1] | Thường không; bộ cấp màng đưa màng chuyển in vào khuôn ép phun [1] | Chủ yếu dùng máy ép phun và bộ cấp màng – không phải ứng dụng chính của máy ép nhiệt SANSEN |
| IMT | Không: bóc màng mang, lớp hình chuyển sang chi tiết [1] | Có: màng IMT được gia nhiệt định hình và cắt biên trước khi ép phun [1] | Công đoạn định hình và cắt |
| IME (điện tử trong khuôn) | Có, kèm mạch dẫn in và linh kiện như LED [1][5] | Có: in mạch, định hình, cắt, ép phun [4] | Định hình và cắt; yêu cầu căn chỉnh cao hơn |
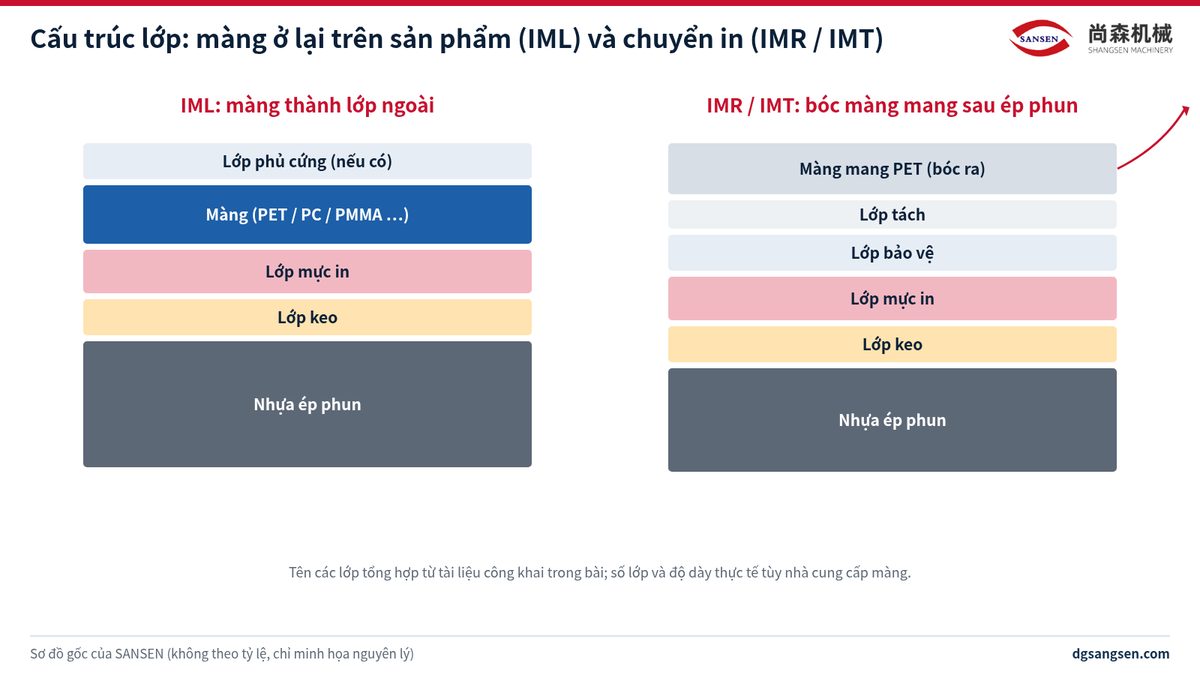
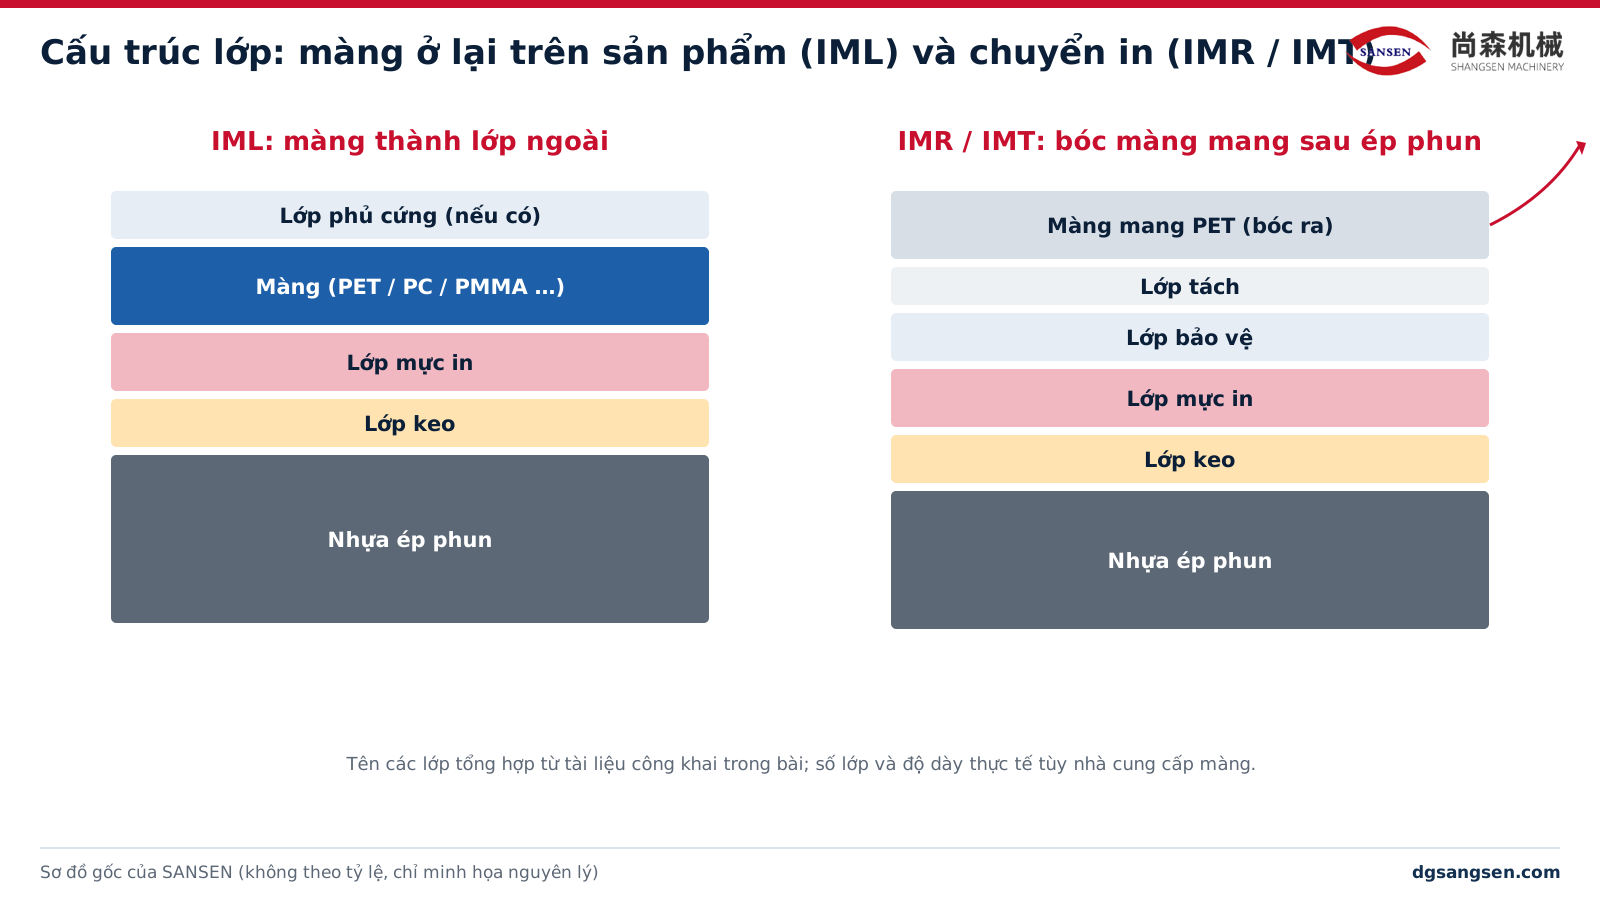
Tóm lại: mọi công nghệ cần tạo hình 3D cho màng trước khi đưa vào khuôn ép phun (IML, IMF, INS, IMT, IME) đều cần thiết bị định hình và cắt màng riêng; chuyển in dạng cuộn thuần túy chủ yếu dựa vào bộ cấp màng trên máy ép phun.
2. Nguyên lý làm việc của máy ép nhiệt định hình
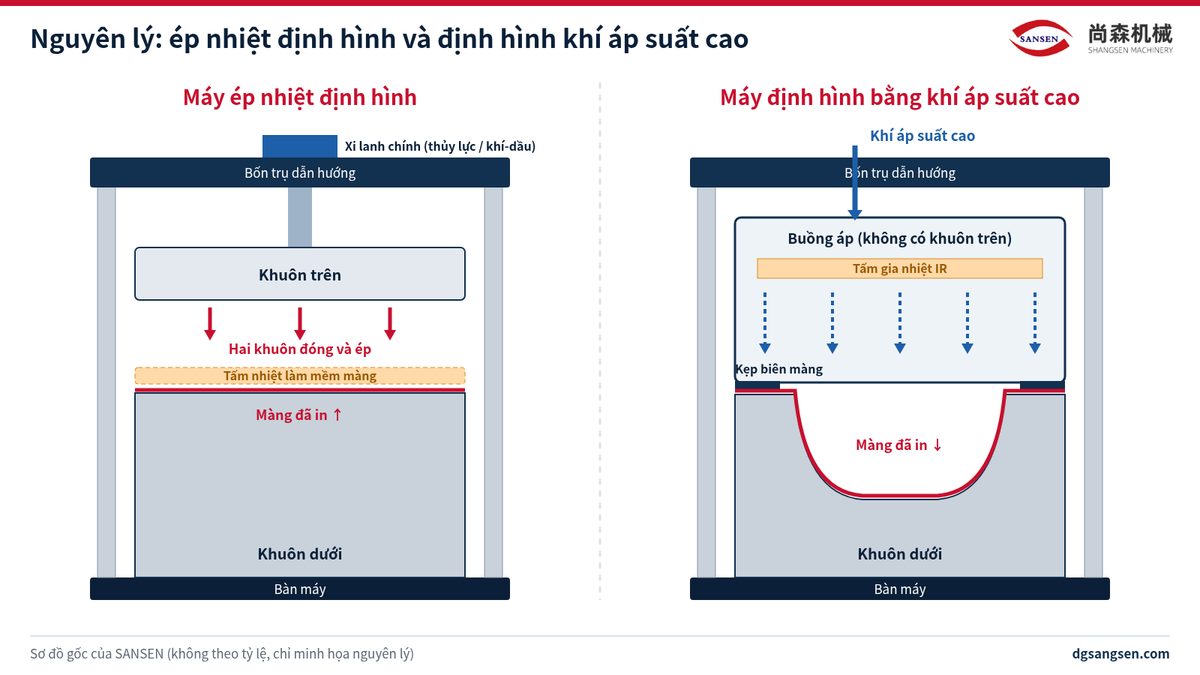
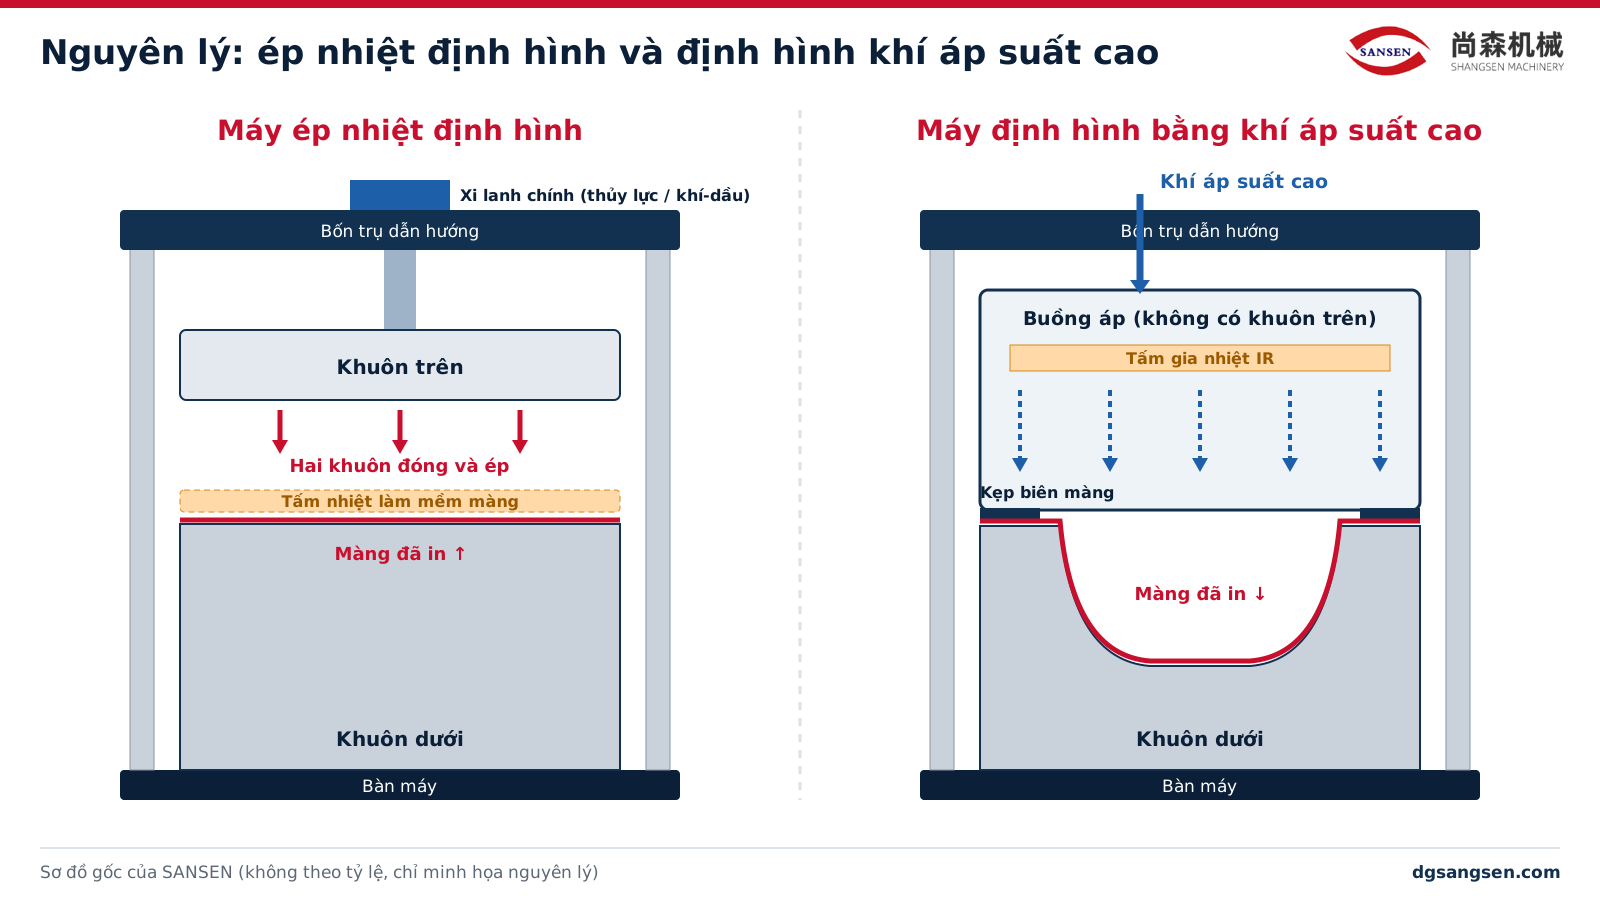
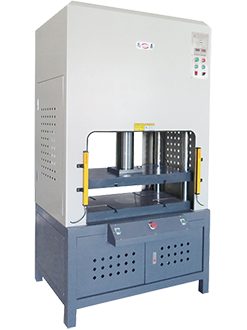
Máy ép nhiệt định hình là máy ép có hệ thống gia nhiệt: tấm màng đã in được gia nhiệt đến trạng thái mềm, sau đó xi lanh chính đóng khuôn với lực đặt trước và giữ áp để màng ôm theo bề mặt khuôn, rồi mở khuôn lấy màng đã định hình. Máy không nấu chảy nhựa và không phun nhựa vào lòng khuôn – đây là khác biệt cơ bản với máy ép phun.
Một chu kỳ trên máy ép nhiệt SANSEN
- Đặt và định vị màng: đặt màng đã in lên khuôn dưới theo lỗ định vị hoặc đồ gá.
- Gia nhiệt làm mềm: trang sản phẩm máy ép nhiệt IMD thủy lực của SANSEN mô tả việc gia nhiệt đều bằng bức xạ hồng ngoại xa, ổn định nhiệt rồi xi lanh dầu ép định hình tức thì; bộ phát nhiệt là ống sợi carbon [S]. Bảng thông số AS201F ghi cơ cấu dẫn động tấm nhiệt là “Biến tần + động cơ đồng bộ” [S].
- Đóng khuôn và ép: tùy lực ép, dòng AS201F dùng xi lanh thủy lực HOB hoặc xi lanh nhanh kiểu mẹ-con [S]; mẫu động lực khí-dầu dùng tăng áp khí-dầu, có thể cài đặt chuyển từ nhanh sang chậm [S].
- Ổn định hình và mở khuôn: hết thời gian giữ áp, mở khuôn và chuyển màng sang công đoạn cắt.
Nhiệt độ, thời gian và áp lực có thể cài đặt và lưu lại: AS201F điều khiển bằng “Màn hình cảm ứng + PLC” [S]; cấu hình cao của mẫu khí-dầu lưu theo mã số thời gian giữ áp, thời gian gia nhiệt và nhiệt độ [S].
3. Quy trình: in, gia nhiệt, định hình, cắt dập và ép phun
| Công đoạn | Nội dung | Thiết bị | Lưu ý |
|---|---|---|---|
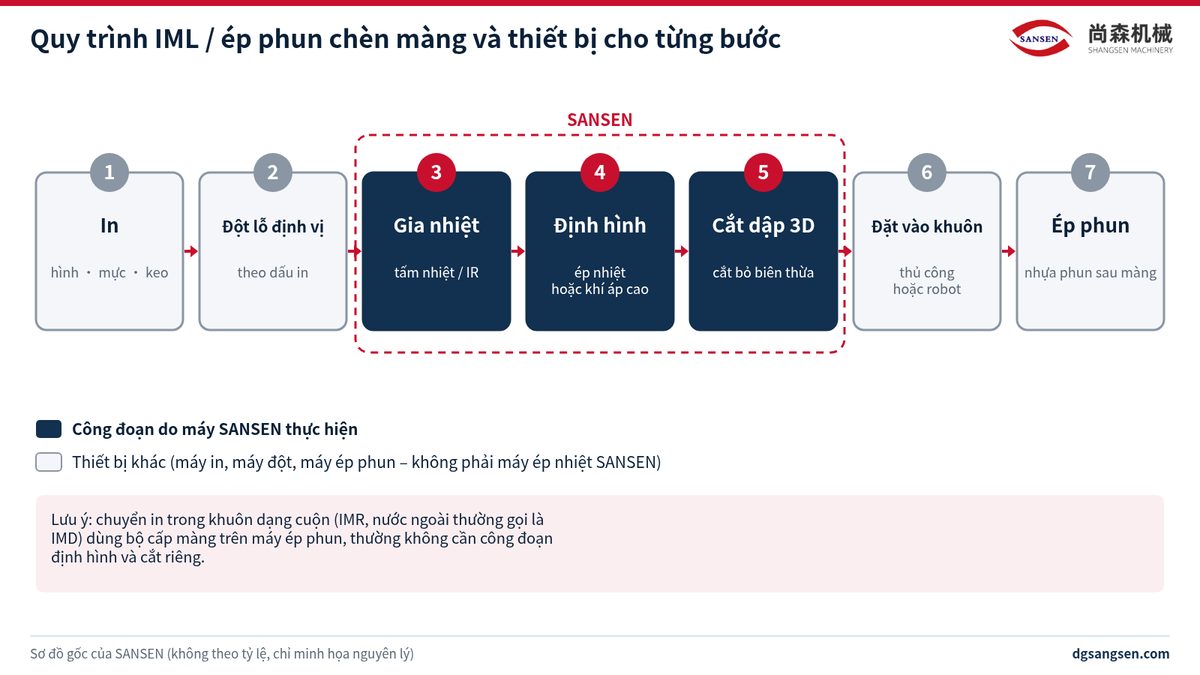
| 1 In | In hình, lớp mực, lớp keo lên màng; thường là in lụa hoặc in ống đồng/bốn màu [1][2] | Máy in lụa của đối tác LICHAO: máy in lụa dạng tờ tự động CCD hoặc máy in lụa cuộn LC-FZSYJFG-6060 (sp.catekvo.com, không phải thiết bị SANSEN); chuyển vân UV: LICHAO LC-500UVZY / LC-600RLUV | Mực phải chịu được độ giãn khi định hình và nhiệt khi ép phun [5] |
| 2 Đột lỗ định vị | Đột lỗ theo dấu in để hình nằm đúng vị trí sau khi định hình 3D [4] | Máy đột phẳng | Độ chính xác giữa lỗ và hình in |
| 3 Gia nhiệt | Gia nhiệt tấm màng đến vùng mềm [3][4] | Tấm nhiệt của máy ép nhiệt / tấm IR của máy khí áp cao | Quá nguội dễ nứt lớp phủ cứng, quá nóng hình dễ nhòe [6] |
| 4 Định hình | Ép bằng khuôn trên-dưới hoặc bằng khí áp cao | Máy ép nhiệt định hình / máy định hình khí áp cao SANSEN | Độ sâu kéo, bán kính góc, căn chỉnh hình [6] |
| 5 Cắt dập 3D | Cắt bỏ biên thừa để màng khớp lòng khuôn ép phun [2][4] | Máy cắt dập 3D SANSEN | Định vị theo hình dạng đã định hình, không theo hình in [6] |
| 6 Đặt vào khuôn | Đặt màng vào lòng khuôn bằng tay hoặc robot [1] | Xưởng ép phun | Tránh màng bị kẹp ở mặt phân khuôn và lọt sáng mép [5] |
| 7 Ép phun | Phun nhựa vào mặt sau màng và liên kết với màng | Máy ép phun (không phải SANSEN) | Vị trí cổng phun sai có thể làm trôi mực [5][6] |
4. Vật liệu và nguyên tắc lựa chọn
Màng thường gặp trong tài liệu công khai: Nissha liệt kê PET, PC và PMMA+ABS (ghép) cho màng IML [2]; Plastics Decorating liệt kê polyester, polycarbonate, acrylic và PC phủ acrylic [5]; màng INS thường là ABS hoặc PMMA+ABS [1].
Vật liệu ghi trên trang sản phẩm SANSEN: máy định hình khí áp cao dùng cho PC, PC+PMMA, ABS+PMMA [S]; máy ép nhiệt IMD thủy lực dành cho màng PET, PVC… [S]; máy cắt dập 3D dùng cho PET, PC, PVC… [S].
- Bắt đầu từ yêu cầu bề mặt: khả năng chống trầy, chịu hóa chất và môi trường quyết định loại màng và lớp phủ cứng, vì màng thường là bề mặt người dùng chạm vào [5].
- Xem độ sâu kéo: kéo quá sâu làm mực mỏng và trong, lớp phủ cứng có thể giảm khả năng chịu hóa chất [5]; PET phù hợp chi tiết phẳng hoặc kéo nông [6].
- Xem liên kết với nhựa ép phun: mặt tiếp giáp màng–nhựa là chỗ hay hỏng nhất, cần chọn lớp keo theo nhựa và thử độ bám [6].
- Màng mờ hoặc có vân: định hình nhiệt thông thường có thể làm màng mờ bị bóng và hỏng vân, định hình áp suất cao (HPF) xử lý tốt hơn [3][4].
- Chạy mẫu bằng màng thực tế: cửa sổ công nghệ khác nhau theo hãng và độ dày, nên bài viết không đưa nhiệt độ/áp suất chung chung.
5. Yếu tố then chốt: khuôn, nhiệt độ, áp suất, thời gian
| Yếu tố | Ảnh hưởng | Có thể điều chỉnh trên máy SANSEN (số liệu công bố) |
|---|---|---|
| Khuôn | Độ chính xác bề mặt, bán kính góc và cách định vị quyết định hình dạng và vị trí hình in; khuôn ép phun IML cũng cần sửa đổi riêng [5] | Khuôn trên và dưới gia nhiệt độc lập trên máy khí áp cao [S]; kẹp khuôn rãnh chữ T [S] |
| Nhiệt độ | Mức mềm của màng, nứt lớp phủ cứng, độ nét hình [6] | AS201F: Nhiệt độ phòng – 400 ℃ [S]; AS201F-G: tấm IR Nhiệt độ phòng – 500 ℃, tấm khuôn trên/dưới Nhiệt độ phòng – 150 ℃ [S] |
| Áp suất | Mức màng ôm khuôn, độ sắc của góc | AS201F lực ép 5 / 10 / 30 / 40 / 80 tấn [S]; AS201F-G nạp khí hai cấp cao/thấp, lưu lượng và thời gian giữ áp chỉnh độc lập [S] |
| Thời gian | Thời gian gia nhiệt và giữ áp ảnh hưởng độ đầy hình và nhịp sản xuất | Mẫu khí-dầu lưu theo mã số thời gian giữ áp, thời gian và nhiệt độ gia nhiệt [S] |
| Độ song song | Độ ổn định khi định hình và cắt | AS201F-Z độ song song mặt trên-dưới (mọi điểm) trong 0,05 mm [S] |
Tham khảo: Sabreen nêu giá trị gia nhiệt màng PC điển hình khoảng 160–190 °C khi định hình nhiệt và khoảng 120–150 °C khi định hình áp suất cao, có thể dùng làm điểm khởi đầu để trao đổi với nhà cung cấp màng [6]; cửa sổ công nghệ thực tế theo tài liệu màng và kết quả chạy mẫu.
6. Ép nhiệt định hình và định hình khí áp suất cao khác nhau thế nào
| Hạng mục | Ép nhiệt định hình (máy IMD/IML SANSEN) | Định hình khí áp cao (SANSEN AS201F-G) |
|---|---|---|
| Lực định hình | Xi lanh chính đóng khuôn trên và dưới [S] | Khí áp suất cao ép tấm màng đã mềm trực tiếp lên khuôn dưới [S] |
| Khuôn | Khuôn trên + khuôn dưới | Chỉ có khuôn dưới, không có khuôn trên [S] |
| Gia nhiệt | Tấm nhiệt ống sợi carbon [S] | Tấm gốm hồng ngoại IR, điều khiển PID nhiều điểm; khuôn trên/dưới gia nhiệt độc lập [S] |
| Số liệu áp lực công bố | Lực ép 5 / 10 / 30 / 40 / 80 tấn (AS201F) | Nguồn khí 0-4MPa (80T), 0-8MPa (250T) [S] |
| Căn chỉnh hình in | — | Tài liệu cho thấy HPF giữ vị trí ký hiệu in chính xác hơn, biến dạng có thể bù bằng in biến dạng trước [3][4] |
| Ứng dụng SANSEN công bố | Mặt nạ thiết bị gia dụng [S], mặt khóa thông minh [S], ốp điện thoại [S], phim bảo vệ 2.5D (cấp cuộn) [S] | Đồng hồ táp-lô, chi tiết trang trí nội/ngoại thất IMD/IME, bảng điều khiển gia dụng, vỏ điện thoại – điện tử, chi tiết kéo sâu hình dạng đặc biệt [S] |
Cách chọn: với tấm mặt phẳng hoặc kéo nông, yêu cầu căn chỉnh vừa phải và cần cân bằng giữa đầu tư và nhịp sản xuất, nên đánh giá ép nhiệt trước; với chi tiết kéo sâu, ký hiệu phải đúng vị trí, vật liệu composite hoặc màng mờ/có vân, nên đánh giá định hình khí áp cao trước [3][4]. Quyết định cuối cùng dựa trên mẫu thử.
7. Lỗi thường gặp và cách xử lý
| Hiện tượng | Nguyên nhân thường gặp | Hướng kiểm tra |
|---|---|---|
| Hình in lệch so với hình dạng | Chưa bù biến dạng khi định hình; cắt định vị theo hình in thay vì theo hình dạng; độ co khác nhau giữa các lô màng [6] | In biến dạng trước [3]; định vị cắt theo hình dạng đã định hình; kiểm soát lô màng và bảo quản [6] |
| Nhăn | Gia nhiệt không đều, kẹp lỏng, kéo quá sâu so với bán kính góc [6] | Cân lại gia nhiệt, căng màng, tăng bán kính hoặc chuyển sang áp suất cao [6] |
| Bọt khí, tách lớp | Màng hút ẩm, bẩn, lớp keo không hợp nhựa, khuôn nguội [6] | Sấy và làm sạch màng, chọn lớp keo đúng, tăng nhiệt khuôn [6] |
| Nứt lớp phủ cứng | Lớp phủ đã đóng rắn hoàn toàn trước khi định hình, góc quá nhỏ, màng quá nguội [6] | Dùng lớp phủ cứng định hình được và đóng rắn sau, tăng bán kính, tăng gia nhiệt [6] |
| Mực mỏng, bị trong | Kéo quá sâu [5] | Giảm độ sâu kéo hoặc đưa hình in ra khỏi góc [6] |
| Màng mờ bị bóng, hỏng vân | Nhiệt của định hình nhiệt thông thường [3][4] | Đánh giá định hình áp suất cao [3][4] |
| Vật liệu composite bị trắng, tách lớp ở góc | Góc kéo lớn trên tấm composite | Trang sản phẩm máy khí áp cao SANSEN nêu góc vật liệu composite không bị trắng, không tách lớp; nên chạy mẫu so sánh [S] |
| Màng bị kẹp ở mặt phân khuôn, lọt sáng mép | Thiết kế phạm vi màng và kích thước cắt chưa phù hợp [5] | Đối chiếu biên cắt với lòng khuôn, chỉnh khuôn cắt [5] |
| Mực bị trôi gần cổng phun | Thuộc công đoạn ép phun: cổng quá gần, phun quá nhanh, nhiệt nhựa cao [5][6] | Đổi vị trí cổng và chỉnh tốc độ phun trên máy ép phun [6] |
8. Ngành ứng dụng và sản phẩm điển hình
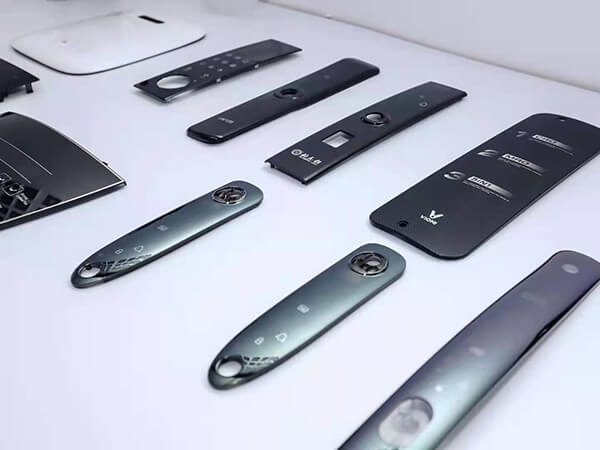
- Thiết bị gia dụng: mặt nạ điều hòa, bảng điều khiển – SANSEN có máy ép nhiệt định hình IMD/IML chuyên cho mặt nạ điều hòa [S].
- Mặt khóa cửa thông minh – máy ép nhiệt định hình mặt khóa thông minh IML [S].
- Ô tô: đồng hồ táp-lô và chi tiết trang trí nội/ngoại thất IMD/IME [S]; INS dùng nhiều cho nội thất [1].
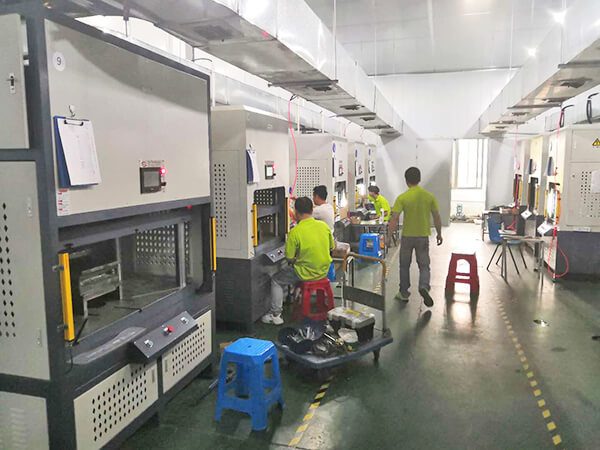
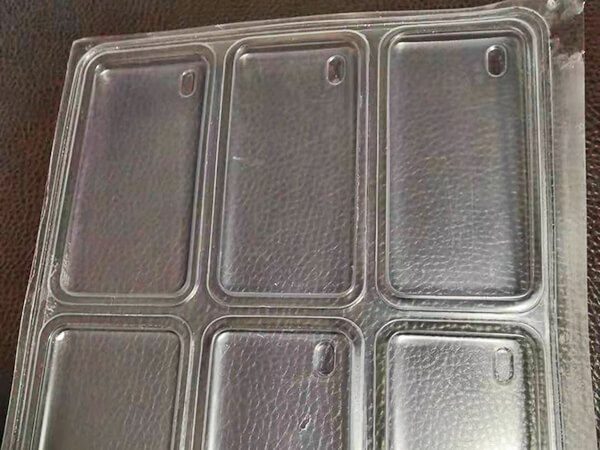
- Điện tử tiêu dùng: ốp và vỏ điện thoại [S][S], cùng các mẫu IMD như vỏ tai nghe, vỏ chuột, gọng kính trong thư viện ảnh nhà máy SANSEN.
- Phim bảo vệ: ép nhiệt và cắt tự động phim 2.5D trên máy ép nhiệt cấp cuộn [S].
- Bề mặt thông minh: IME tích hợp cảm ứng và chiếu sáng vào màng trang trí [1][5].
9. Thông số cần xem khi chọn máy
- Kiểu định hình: ép nhiệt khuôn trên-dưới hay khí áp cao (xem mục 6).
- Lực ép và loại xi lanh: quyết định diện tích định hình và độ ổn định áp lực.
- Diện tích gia nhiệt hiệu dụng và kích thước bàn: phải phủ được tấm màng hoặc bố trí nhiều lòng khuôn.
- Dải nhiệt độ và cách điều khiển: phù hợp nhiệt độ mềm của màng.
- Độ mở khuôn tối đa, hành trình, chiều cao đóng tối thiểu: giới hạn chiều cao khuôn.
- Cấp liệu: đặt tấm thủ công hay cấp cuộn tự động (ví dụ AS201F-Z).
- Máy cắt dập: bàn máy và lực ép tương xứng với máy định hình.
Số liệu chính từ bảng thông số gốc của SANSEN:
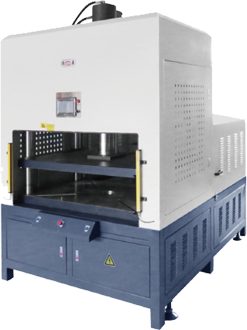
AS201F Máy ép nhiệt định hình IMD servo
| Lực ép (T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| Loại xi lanh chính | Thủy lực HOB (SOB) / Xi lanh kép nhanh / SOB / Xi lanh kép nhanh / Xi lanh kép nhanh / Xi lanh kép nhanh |
| Độ mở khuôn tối đa (mm) | 300 / 350/400 / 450 / 500 / 550 |
| Mặt bàn (trong trụ × rộng tấm, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| Diện tích gia nhiệt hiệu dụng (mm) | 280*300 / 480*280 / 680*390 / 780*490 / 1050*490 |
| Công suất tấm gia nhiệt (kW) | 2.5 / 5 / 7 / 8 / 11 |
| Nhiệt độ điều chỉnh (℃) | Nhiệt độ phòng – 400 ℃ |
| Hệ thống điều khiển | Màn hình cảm ứng + PLC |
Số liệu lấy từ bảng thông số công khai trên trang sản phẩm gốc của SANSEN (đã nhập vào website này). Thông số cuối cùng được xác nhận trong báo giá. Trang sản phẩm SANSEN →
Máy ép nhiệt định hình IMD động lực khí-dầu
| Lực ép (T) | 5 / 10 / 20 / 40 / 80 |
|---|---|
| Độ mở khuôn tối đa (mm) | 300 / 400 / 500 / 500 / 600 |
| Mặt bàn (trong trụ × rộng tấm, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| Diện tích gia nhiệt hiệu dụng (mm) | 280*300 / 500*280 / 700*390 / 800*490 / 1050*490 |
| Nhiệt độ điều chỉnh (℃) | Nhiệt độ phòng – 350 ℃ |
Số liệu lấy từ bảng thông số công khai trên trang sản phẩm gốc của SANSEN (đã nhập vào website này). Thông số cuối cùng được xác nhận trong báo giá. Trang sản phẩm SANSEN →
AS201F-G Máy định hình bằng khí áp suất cao
| Model (tùy chọn) | AS201F-G200T / AS201F-G250T / AS201F-G300T / AS201F-G400T |
|---|---|
| Lực kẹp khuôn tối đa (T) | 200T / 250T / 300T / 200T+200T |
| Kích thước bàn (mm) | 550*550 / 550*700 / 550*800 / 700*1050 |
| Khí áp suất cao tối đa (MPa) | 15 |
| Diện tích tấm gia nhiệt IR (mm) | 490*490 / 490*610 / 610*740 / 610*980 |
| Độ mở khuôn tối đa (mm) | 380 / 380 / 430 / 500 |
Số liệu lấy từ bảng thông số công khai trên trang sản phẩm gốc của SANSEN (đã nhập vào website này). Thông số cuối cùng được xác nhận trong báo giá. Trang sản phẩm SANSEN →
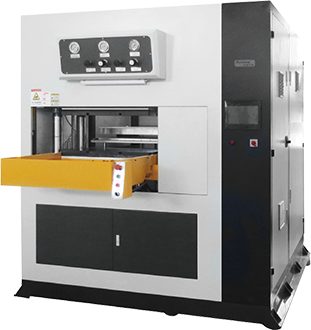
AS201C Máy cắt dập 3D servo
| Lực ép (T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| Loại xi lanh chính | Thủy lực HOB / Xi lanh kép nhanh / HOB / Xi lanh kép nhanh / Xi lanh kép nhanh / Xi lanh kép nhanh |
| Độ mở khuôn tối đa (mm) | 300 / 350 / 450 / 500 / 550 |
| Mặt bàn (trong trụ × rộng tấm, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
Số liệu lấy từ bảng thông số công khai trên trang sản phẩm gốc của SANSEN (đã nhập vào website này). Thông số cuối cùng được xác nhận trong báo giá. Trang sản phẩm SANSEN →
AS201F-Z Máy ép nhiệt cấp cuộn tự động hoàn toàn
| Tốc độ làm việc | tối đa 2.000 lần/giờ |
|---|---|
| Độ song song mặt trên/dưới (mọi điểm) | trong 0,05 mm |
Số liệu lấy từ bảng thông số công khai trên trang sản phẩm gốc của SANSEN (đã nhập vào website này). Thông số cuối cùng được xác nhận trong báo giá. Trang sản phẩm SANSEN →
10. Hỏi đáp kỹ thuật
Máy ép nhiệt định hình có ép phun được không?
Không. Máy chỉ gia nhiệt màng đã in và ép thành hình 3D. Công đoạn phun nhựa vào mặt sau màng do máy ép phun thực hiện. SANSEN cung cấp máy định hình và máy cắt dập, không sản xuất máy ép phun.
IMD và IML khác nhau ở đâu?
Xem màng có ở lại trên sản phẩm không: nếu ở lại là IML (còn gọi FIM, IMF); nếu màng mang bị bóc sau ép phun và chỉ còn lớp trang trí thì là chuyển in (IMR, ngoài Trung Quốc thường gọi thẳng là IMD) [2][5]. Ở Trung Quốc, IMD cũng là tên gọi chung của mọi công nghệ trang trí trong khuôn [1].
Khi nào nên chọn máy định hình khí áp cao thay vì máy ép nhiệt?
Nên ưu tiên khí áp cao khi chi tiết kéo sâu, ký hiệu in phải đúng vị trí, hoặc dùng màng mờ/có vân [3][4]; tấm mặt phẳng hoặc kéo nông có thể bắt đầu với ép nhiệt. Hãy chạy mẫu bằng màng thực tế.
Một máy có vừa định hình vừa cắt được không?
Trang sản phẩm máy ép nhiệt IMD khí-dầu của SANSEN nêu chỉ cần thay khuôn là dùng được cho cả định hình và cắt dập [S]. Gửi dữ liệu sản phẩm để chúng tôi đánh giá theo sản lượng của bạn.
Dải nhiệt độ của máy SANSEN là bao nhiêu?
Theo bảng thông số công bố: AS201F Nhiệt độ phòng – 400 ℃ [S]; mẫu khí-dầu Nhiệt độ phòng – 350 ℃ [S]; tấm IR của AS201F-G Nhiệt độ phòng – 500 ℃ [S]. Nhiệt độ định hình thực tế tùy loại màng.
Có ép nhiệt tự động cho vật liệu cuộn không?
Có thể xem máy ép nhiệt cấp cuộn tự động AS201F-Z: dành cho vật liệu cuộn không cần định vị, ép nhiệt và cắt dập, tốc độ tối đa 2.000 lần/giờ, ví dụ phim bảo vệ 2.5D [S].
Cần chuẩn bị gì để hỏi giá?
Bản vẽ 3D hoặc mẫu, loại và độ dày màng, độ sâu kéo, kích thước, số lòng khuôn, sản lượng mục tiêu và có cần cắt dập đi kèm hay không. Dữ liệu càng đầy đủ, đề xuất càng chính xác.
11. Máy SANSEN cho quy trình này

Máy ép nhiệt định hình IMD servo

Máy ép nhiệt định hình IMD động lực khí-dầu

Máy ép nhiệt định hình IMD thủy lực

Máy ép nhiệt IML / IMD

Máy định hình bằng khí áp suất cao

Máy định hình áp suất cao IMD

Máy cắt dập 3D servo

Máy cắt dập 3D

Máy ép nhiệt cấp cuộn tự động hoàn toàn
12. Tài liệu tham khảo và nguồn
- [1] CMF设计|40张图全面专业解析:IML|IMT|IMR|INS|IME等模内注塑工艺. CMF设计军团 · 普象网 Puxiang (puxiang.com) · 2022-08-03. https://www.puxiang.com/articles/e8c593ccaced8be04200c42af12cc3f4 (truy cập 2026-11-14). Copyright of the original author; only factual statements are cited, no images or text reproduced.
- [2] In Mold Labeling. Nissha USA. https://nisshausa.com/products/in-mold-labeling/ (truy cập 2026-11-14).
- [3] High pressure forming & thermoforming. Covestro. https://www.covestro.com/en/processing-technology/high-pressure-forming-and-thermoforming (truy cập 2026-11-14).
- [4] High Pressure Forming – Technology. Niebling GmbH. https://www.niebling-form.com/en/technology/ (truy cập 2026-11-14).
- [5] Design Concerns for Durable Products: IML/IMD/IME. Paul O’Hearn (Profile Plastics) · Plastics Decorating · 2022. https://plasticsdecorating.com/articles/2022/design-concerns-for-durable-products-iml-imd-ime/ (truy cập 2026-11-14).
- [6] In-Mold Decorating (IMD) and In-Mold Labeling (IML). Scott Sabreen · The Sabreen Group · 2026-10-19. https://sabreen.com/terminology/in-mold-decorating/ (truy cập 2026-11-14).
[S] Trang sản phẩm SANSEN:
- AS201F Máy ép nhiệt định hình IMD servo
- Máy ép nhiệt định hình IMD động lực khí-dầu
- Máy ép nhiệt định hình IMD thủy lực
- Máy ép nhiệt IML / IMD
- AS201F-G Máy định hình bằng khí áp suất cao
- Máy định hình áp suất cao IMD
- AS201C Máy cắt dập 3D servo
- Máy cắt dập 3D
- AS201F-Z Máy ép nhiệt cấp cuộn tự động hoàn toàn
- Máy ép nhiệt định hình mặt nạ điều hòa IMD/IML
- Máy ép nhiệt định hình mặt khóa thông minh IML
- Máy ép nhiệt ốp điện thoại IMD
Bài viết do SANSEN tự biên soạn. Tài liệu tham khảo chỉ dùng để đối chiếu dữ kiện kỹ thuật, không sao chép văn bản hay hình ảnh.
Gửi bản vẽ sản phẩm, loại màng và độ dày để được đánh giá miễn phí phương án định hình và cắt dập